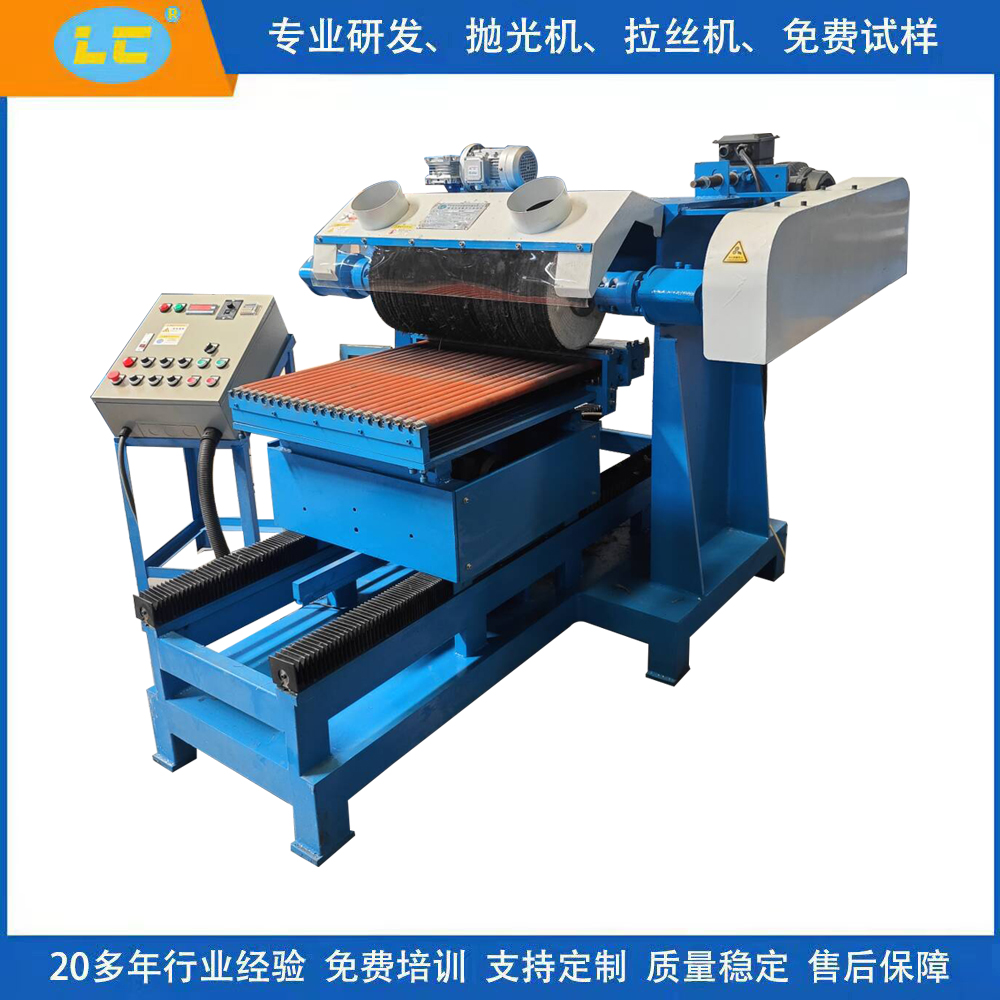
平面抛光机依靠抛光磨头或砂带与板材表面产生压力,实现打磨、去毛刺、提亮作业。压力大小直接决定材料去除量,压力过大容易造成工件变形、表面过抛、砂带快速磨损;压力过小切削不足,原始刀纹、毛刺无法去除。合理调节抛光压力,是稳定平面加工质量的关键,调节操作分为结构认知、参数调节、试样校验三个环节。
平面抛光机压力控制主要分为弹簧机械式、气动压力、伺服恒压三种结构。机械式依靠弹簧预紧力调压,旋转调节手轮,改变弹簧压缩量,实现压力增减;气动机型通过调压阀控制气缸输出气压,压力表直观显示压力数值,调节方便;伺服恒压机型依靠程序设定目标压力,系统实时反馈补偿,在工件存在微小平面起伏时保持压力稳定,多用于高精度板材加工。
调节操作遵循由轻到重的原则,不可一次性直接调到高压。开机前先空载调节,设定基础压力值,空载运行确认磨头升降动作顺畅,无卡滞、异响。放入试板工件,以低压起步试抛,观察表面加工状态。若毛刺、原始纹路无法去除,逐步小幅增加压力,每次微调后重新试板,直至纹路去除干净。如果出现表面纹路过深、板材边缘压塌、砂带快速损耗,说明压力偏大,需要回调降低压力。
压力调节还要结合工件厚度、材质。薄板件刚性弱,压力要调低,防止板材受压弯曲,造成中间与两边抛光不均匀;厚板、高硬度板材可以适当提高压力,提升去除效率。同时压力需要和输送速度匹配:压力增加时,输送速度可适度放缓;压力偏小,则可降低进给速度,延长抛光接触时间。
压力调节完成后,需要校验整板抛光一致性。取试板横向、纵向多点检测表面粗糙度,观察板材首尾、左右区域的加工效果,判断是否存在局部压力不均。若单边抛光效果差,不能单纯加大整体压力,需要检查磨头水平度,校正设备机架,而不是单纯增加压力。
加工过程中定期复核压力参数。砂带磨损后切削能力下降,同等压力下加工效果会发生变化,需要根据耗材损耗情况小幅修正压力。规范的压力调节操作,能够在保证去除毛刺与砂纹的前提下,保护板材平面度,延长抛光耗材使用寿命,稳定平面抛光成品品质。