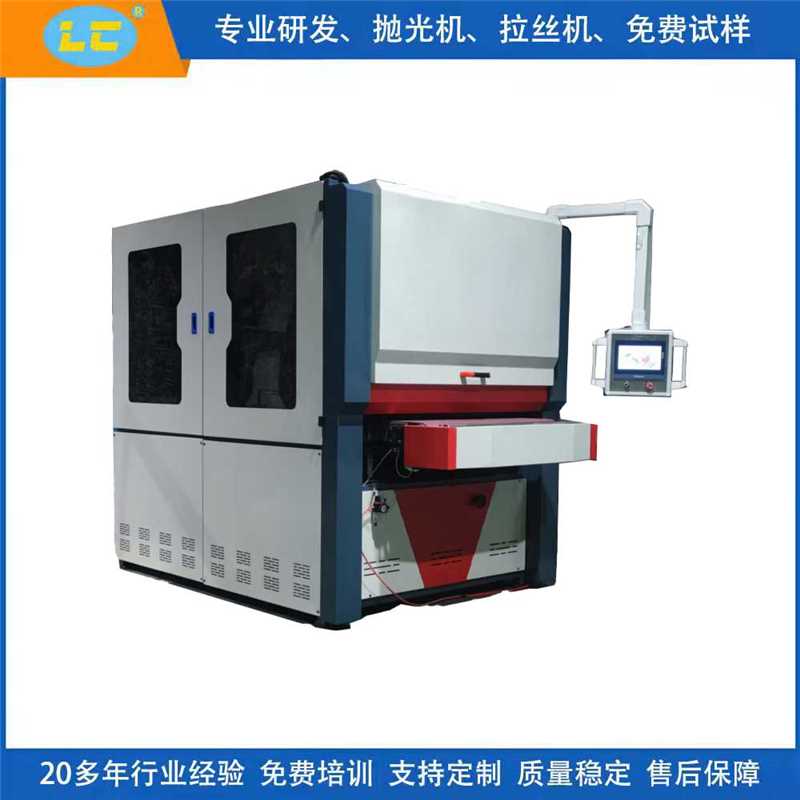
全自动抛光机依靠抛光轮高速旋转摩擦实现工件表面精整加工,转速是核心工艺参数。转速过高容易造成工件表面过热、出现橘皮纹;转速偏低则切削能力不足,抛光效率低下,纹路难以去除。不同材质硬度、导热性能、耐热能力差异很大,需要针对性匹配主轴转速,搭配抛光耗材,才能获得稳定光洁的表面效果。
铝合金、铜等有色金属质地偏软,导热性能较好,但表面容易产生粘料、过热氧化。这类工件适合采用中低转速区间。转速过高时摩擦热量快速积聚,容易在表面形成氧化膜,抛光轮胶料也容易粘附在工件表面,造成麻点。选用较低转速,配合软抛光轮,减少瞬时摩擦热,逐步去除砂纹,可获得细腻拉丝或者镜面效果。同时进给速度不宜过快,保证抛光纹理均匀,避免局部抛光不足。
不锈钢材质硬度更高,韧性强,去除粗砂纹需要更强切削力,可选用中高转速。不锈钢抛光分为粗抛、中抛、精抛多道工序,粗抛阶段转速偏高,快速去除打磨刀痕;进入精抛镜面阶段,适当下调转速,降低摩擦热,防止表面出现过热变色。高转速下要注意冷却除尘,避免抛光粉尘堆积,防止工件表面产生细微划痕。
亚克力、塑料、树脂类非金属工件耐热性差,对热损伤敏感,需要采用低转速抛光。这类材料熔点低,高速摩擦产生的热量会直接造成表层融化、糊边,产生雾面。低转速搭配精细抛光布轮,以轻微摩擦逐步提亮,减少热量积累。同时控制单次抛光停留时间,工件不能长时间停留在抛光轮位置,防止局部过热变形。
硬质合金、陶瓷等高硬度脆性材料,可选用较高转速。材料耐高温,需要依靠高转速带来的线速度实现微量切削,去除表面微小缺陷。但脆性材料抗冲击弱,转速提升的同时要降低抛光压力,避免冲击造成崩边、碎裂。
转速选型本质是匹配线速度,而非单纯主轴转速。抛光轮直径不同,相同主轴转速对应的线速度不一样。工艺调试时优先以线速度作为基准,再换算设备主轴参数。粗抛侧重切削,转速相对更高;精抛追求光洁度,转速适当降低。实际加工前先做小试样测试,观察工件表面状态,微调转速,兼顾抛光效率与成品外观,规避划痕、变形等不良缺陷。